

Реализованный проект EVESS · 2019
Автоматическая барабанно-подвесочная линия цинкования стальных изделий
30 000 м²/год
расчётная программа, круглосуточно
2 автооператора
портальная транспортная система
> 75 %
оборудования собственного производства

0 м²/год
Расчётная программа
при круглосуточной работе
0 м²/ч
Минимальная производительность
по паспорту линии
0 ч
Годовой фонд работы
оборудования
0 кВт
Нагрев ванн
12 ТЭНов Scandymet IP66
Технологию и тип линии предстояло определить EVESS
Заказчику требовалось оборудование для защитно-декоративного цинкования стальных изделий. Исходными данными были годовая программа, номенклатура изделий и требования к покрытию. Технологию покрытия и тип линии предстояло определить EVESS.
Исходные данные заказчика
- 1Годовая программа
- 2Номенклатура изделий
- 3Требования к покрытию
Предстояло определить EVESS
- 1Технология покрытия
- 2Тип линии
- 3Состав оборудования
Проект под ключ: пять этапов
Годовая программа и номенклатура изделий определили тип линии: автоматическая, с обработкой изделий как на подвесках, так и насыпью в барабанах. Более 75 % оборудования линии - собственного производства EVESS.
- Этап 01Техническое заданиеEVESS составила техническое задание по требованиям заказчика, подобрала технологию покрытия и определила тип линии
- Этап 02Документация и ПОEVESS разработала конструкторскую документацию, программное обеспечение и систему управления
- Этап 03ИзготовлениеEVESS изготовила ванны, два портальных автооператора, металлоконструкции с ходовым мостиком, систему питания и управления, вытяжную вентиляцию
- Этап 04ТехнологияEVESS подобрала составы растворов и электролитов и режимы процесса
- Этап 05Монтаж и пускEVESS смонтировала линию, провела пусконаладку и ходовые испытания, обучила персонал заказчика
Однорядная линия с двумя портальными автооператорами
Все переносы между позициями выполняют два портальных автооператора, операции техпроцесса идут автоматически по программе. Изделия загружают и выгружают на отдельной стойке, свободные носители хранятся на своей стойке. Ещё одна стойка загрузки-выгрузки предусмотрена для обезводороживания.
Листайте горизонтально, нажмите позицию для описания · 2 портальных автооператора переносят подвески и барабаны между всеми позициями
Что вошло в поставку
- 01
Технологические ванны и сушильная камера
- 02
Два портальных автооператора, штанги-носители подвесок и два гальванических барабана
- 03
Стойки загрузки-выгрузки и хранения носителей
- 04
Выпрямители, фильтровальные установки, насосы-дозаторы и маслоотделитель
- 05
Вытяжная вентиляция
- 06
Трубопроводы технической и деминерализованной воды и сжатого воздуха, пять раздельных систем отвода стоков
- 07
Щит питания и управления, пульт оператора, кабельные трассы с кабеленесущей системой
- 08
Металлоконструкция для ванн и автооператоров, площадка обслуживания с полимерным настилом
Как устроена линия
Транспорт, ванны, нагрев, цинкование, питание, промывки, сушка, вентиляция, стоки и управление - выберите систему.
Транспорт
2 автооператора · 5 штанг · 2 барабана
Два портальных автооператора работают синхронно, каждый в своей зоне: так сокращаются простои и холостые пробеги. Режимы работы: автоматический, ручной и наладочный. В автоматическом режиме автооператоры получают команды с пульта управления по локальной сети. Носители двух типов: подвески собственной конструкции под модель изделия и навесные барабаны Progalvano.
Пять раздельных систем отвода стоков
Трёхуровневая АСУ на ПЛК
Программное обеспечение разработано EVESS. Протоколы техпроцессов, режимов и аварий хранятся в энергонезависимой памяти и по запросу передаются на компьютер верхнего уровня для анализа работы линии и контроля качества.
автооператор №1 и №2 · каждый в своей зоне
Ванна цинкования №1
22,4 °C
в пределах уставки
Выпрямитель 1250 А
980 А
в пределах уставки
Промывка · расход
0,31 м³/ч
в пределах уставки
Вытяжка
в норме
в пределах уставки
Демонстрационный интерфейс: показывает логику пульта оператора, значения условные.
Верхний уровень
Пульт оператора на сенсорном панельном компьютере: ход процесса, рецептуры, состояние датчиков и ванн, сообщения. Протоколы в энергонезависимой памяти, передача на компьютер верхнего уровня, удалённый доступ через интернет.
Средний уровень
ПЛК и силовая аппаратура: команды автооператорам и выпрямителям по локальной сети, блокировки, световая и звуковая сигнализация при выходе параметров за пределы.
Нижний уровень
Датчики температуры и уровня Mazurczak, ТЭНы, насосы, фильтры, клапаны, вентиляция.
Основные технические характеристики
Производительность
- Способ обработки
- на подвесках и насыпью в барабанах
- Заключительная обработка
- хроматирование, пассивация или фосфатирование
- Расчётная программа
- 24 420 м²/год (при толщине покрытия 18 мкм)
- Минимальная производительность
- 3,7 м²/ч
- Годовой фонд работы оборудования
- 6600 ч
- Режим работы
- круглосуточный
Транспорт и ванны
- Транспорт
- 2 портальных автооператора
- Носители
- 5 штанг-носителей подвесок, 2 барабана с загрузкой по 6 кг
- Рабочие размеры ванн (Д × Ш × Г)
- 1500 × 600–1000 × 1200 мм
- Рабочий объём ванн
- 0,9–1,5 м³
Нагрев и питание
- Нагрев ванн
- электрический, 12 ТЭНов общей мощностью 93 кВт
- Температура растворов
- до +80 °C, точность поддержания ±3 °C
- Время разогрева растворов
- 4 ч
- Выпрямители
- 1250 А / 12 В - 1 шт.; 500 А / 12 В - 2 шт.
- Потребляемая мощность
- до 150 кВт (линия с системой управления), до 40 кВт (выпрямители)
Вспомогательные системы
- Фильтровальные установки
- 3 шт., по 5 м³/ч
- Насосы-дозаторы
- 4 шт.
- Расход воды на промывку
- не более 0,33 м³/ч
- Расход воздуха вытяжной вентиляции
- 36 165 м³/ч
- Отвод стоков
- 5 раздельных систем
Эксплуатация
- Условия эксплуатации
- закрытое отапливаемое помещение, +10…+40 °C
- Средний срок службы
- не менее 10 лет
- Доля оборудования собственного производства EVESS
- более 75 %
- Год изготовления
- 2019
Энергетика линии
- Потребляемая мощность линиидо 150 кВт
- Нагрев ванн (12 ТЭНов)до 93 кВт
- Выпрямителидо 40 кВт
36 165 м³/ч
вытяжная вентиляция
≤ 0,33 м³/ч
расход воды на промывку
±3 °C
точность нагрева
4 ч
разогрев растворов
Результат проекта
- 1
EVESS смонтировала и запустила линию, провела ходовые испытания, отработала техпроцессы на пусконаладке и обучила персонал заказчика.
- 2
Одна линия цинкует изделия на подвесках и насыпью в барабанах. Заключительная обработка: хроматирование, пассивация или фосфатирование.
- 3
Операции техпроцесса выполняются автоматически по программе, протоколы процессов сохраняются для контроля качества партий.
- 4
Линия рассчитана на 30 000 м² в год при круглосуточной работе.
Фотографии с площадки
Линия в работе
Реализованные гальванические линии
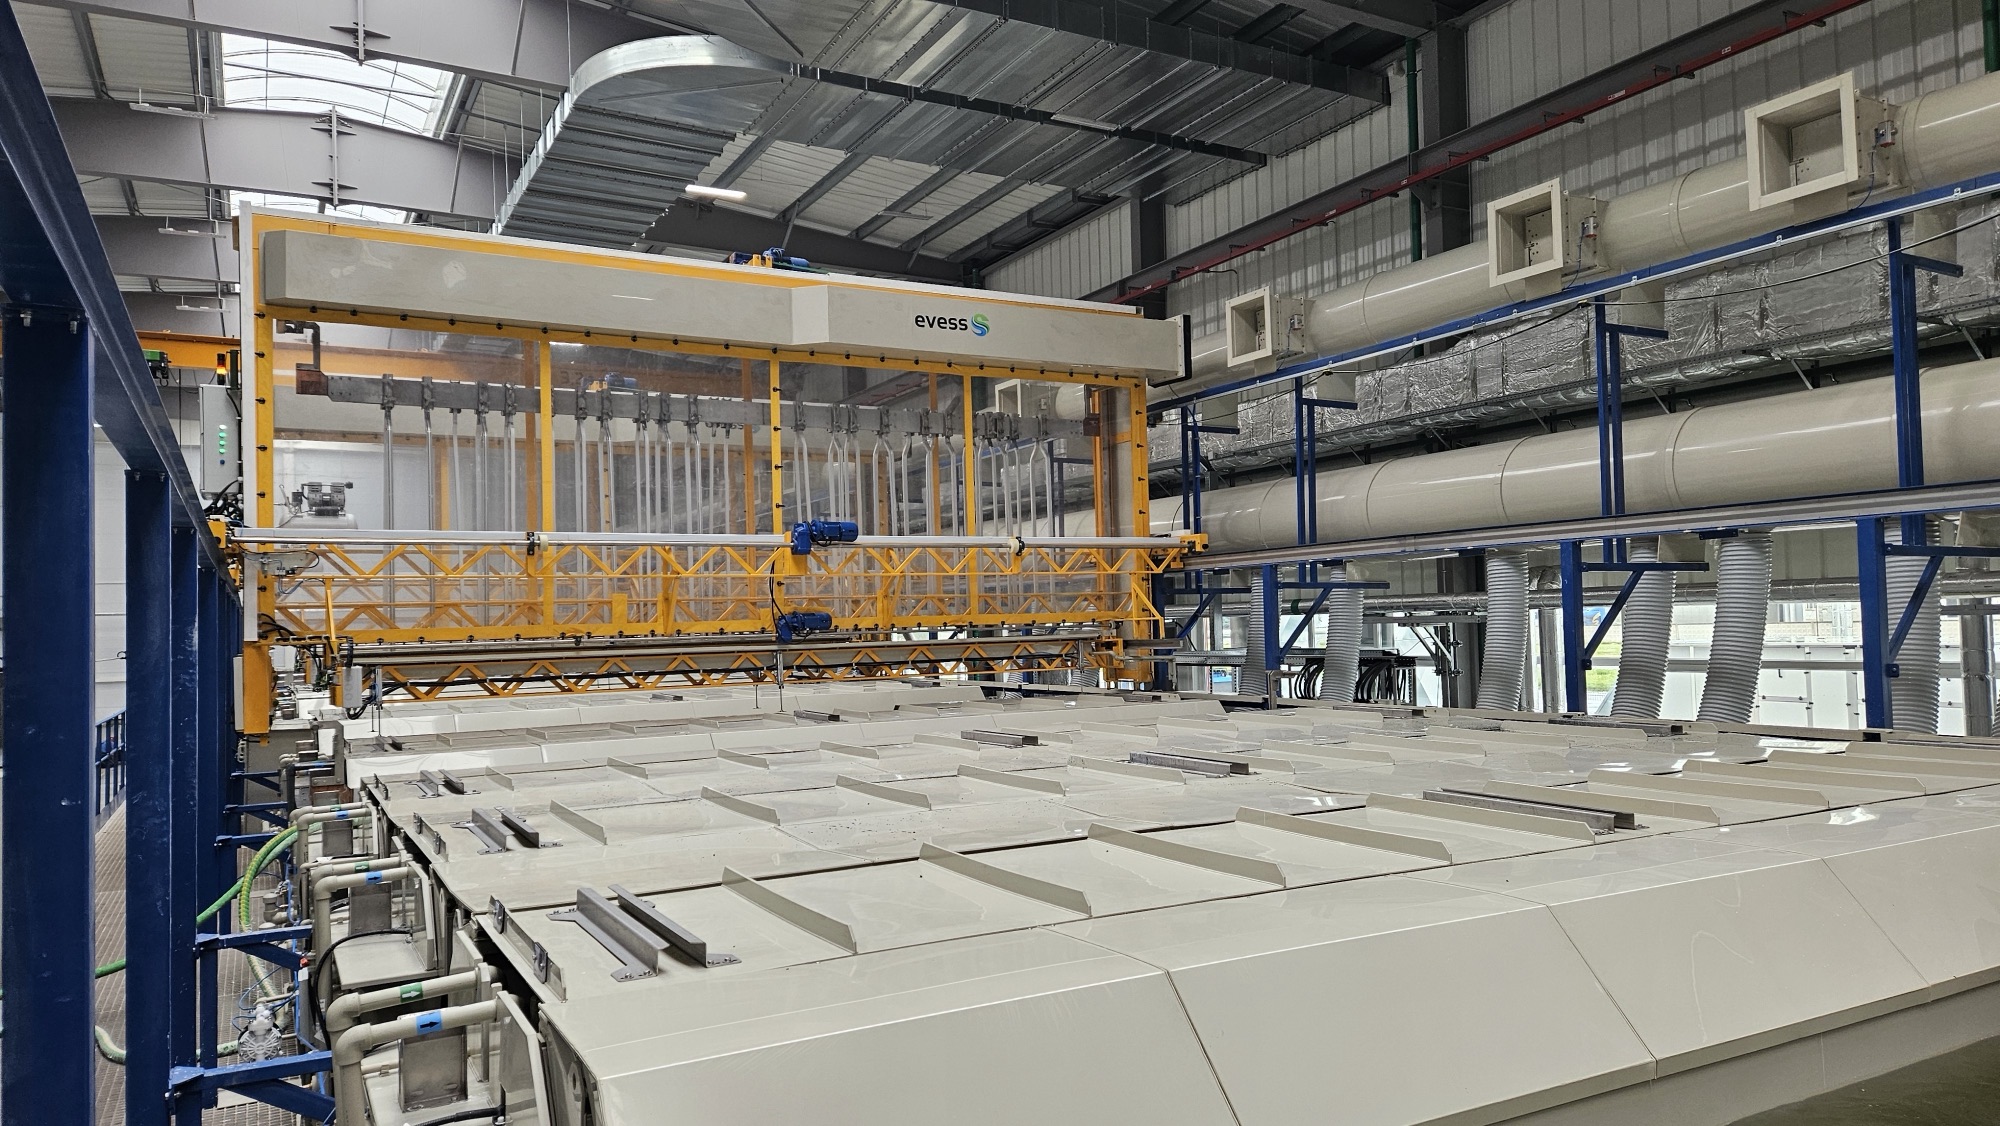 Гальванические линииАвтоматическая линия анодирования алюминияПроизводство анодирования алюминиевого профиля, организованное с нуля: 20 позиций оборудования, два портальных автооператора, АСУ ТП и очистные сооружения.Смотреть проект
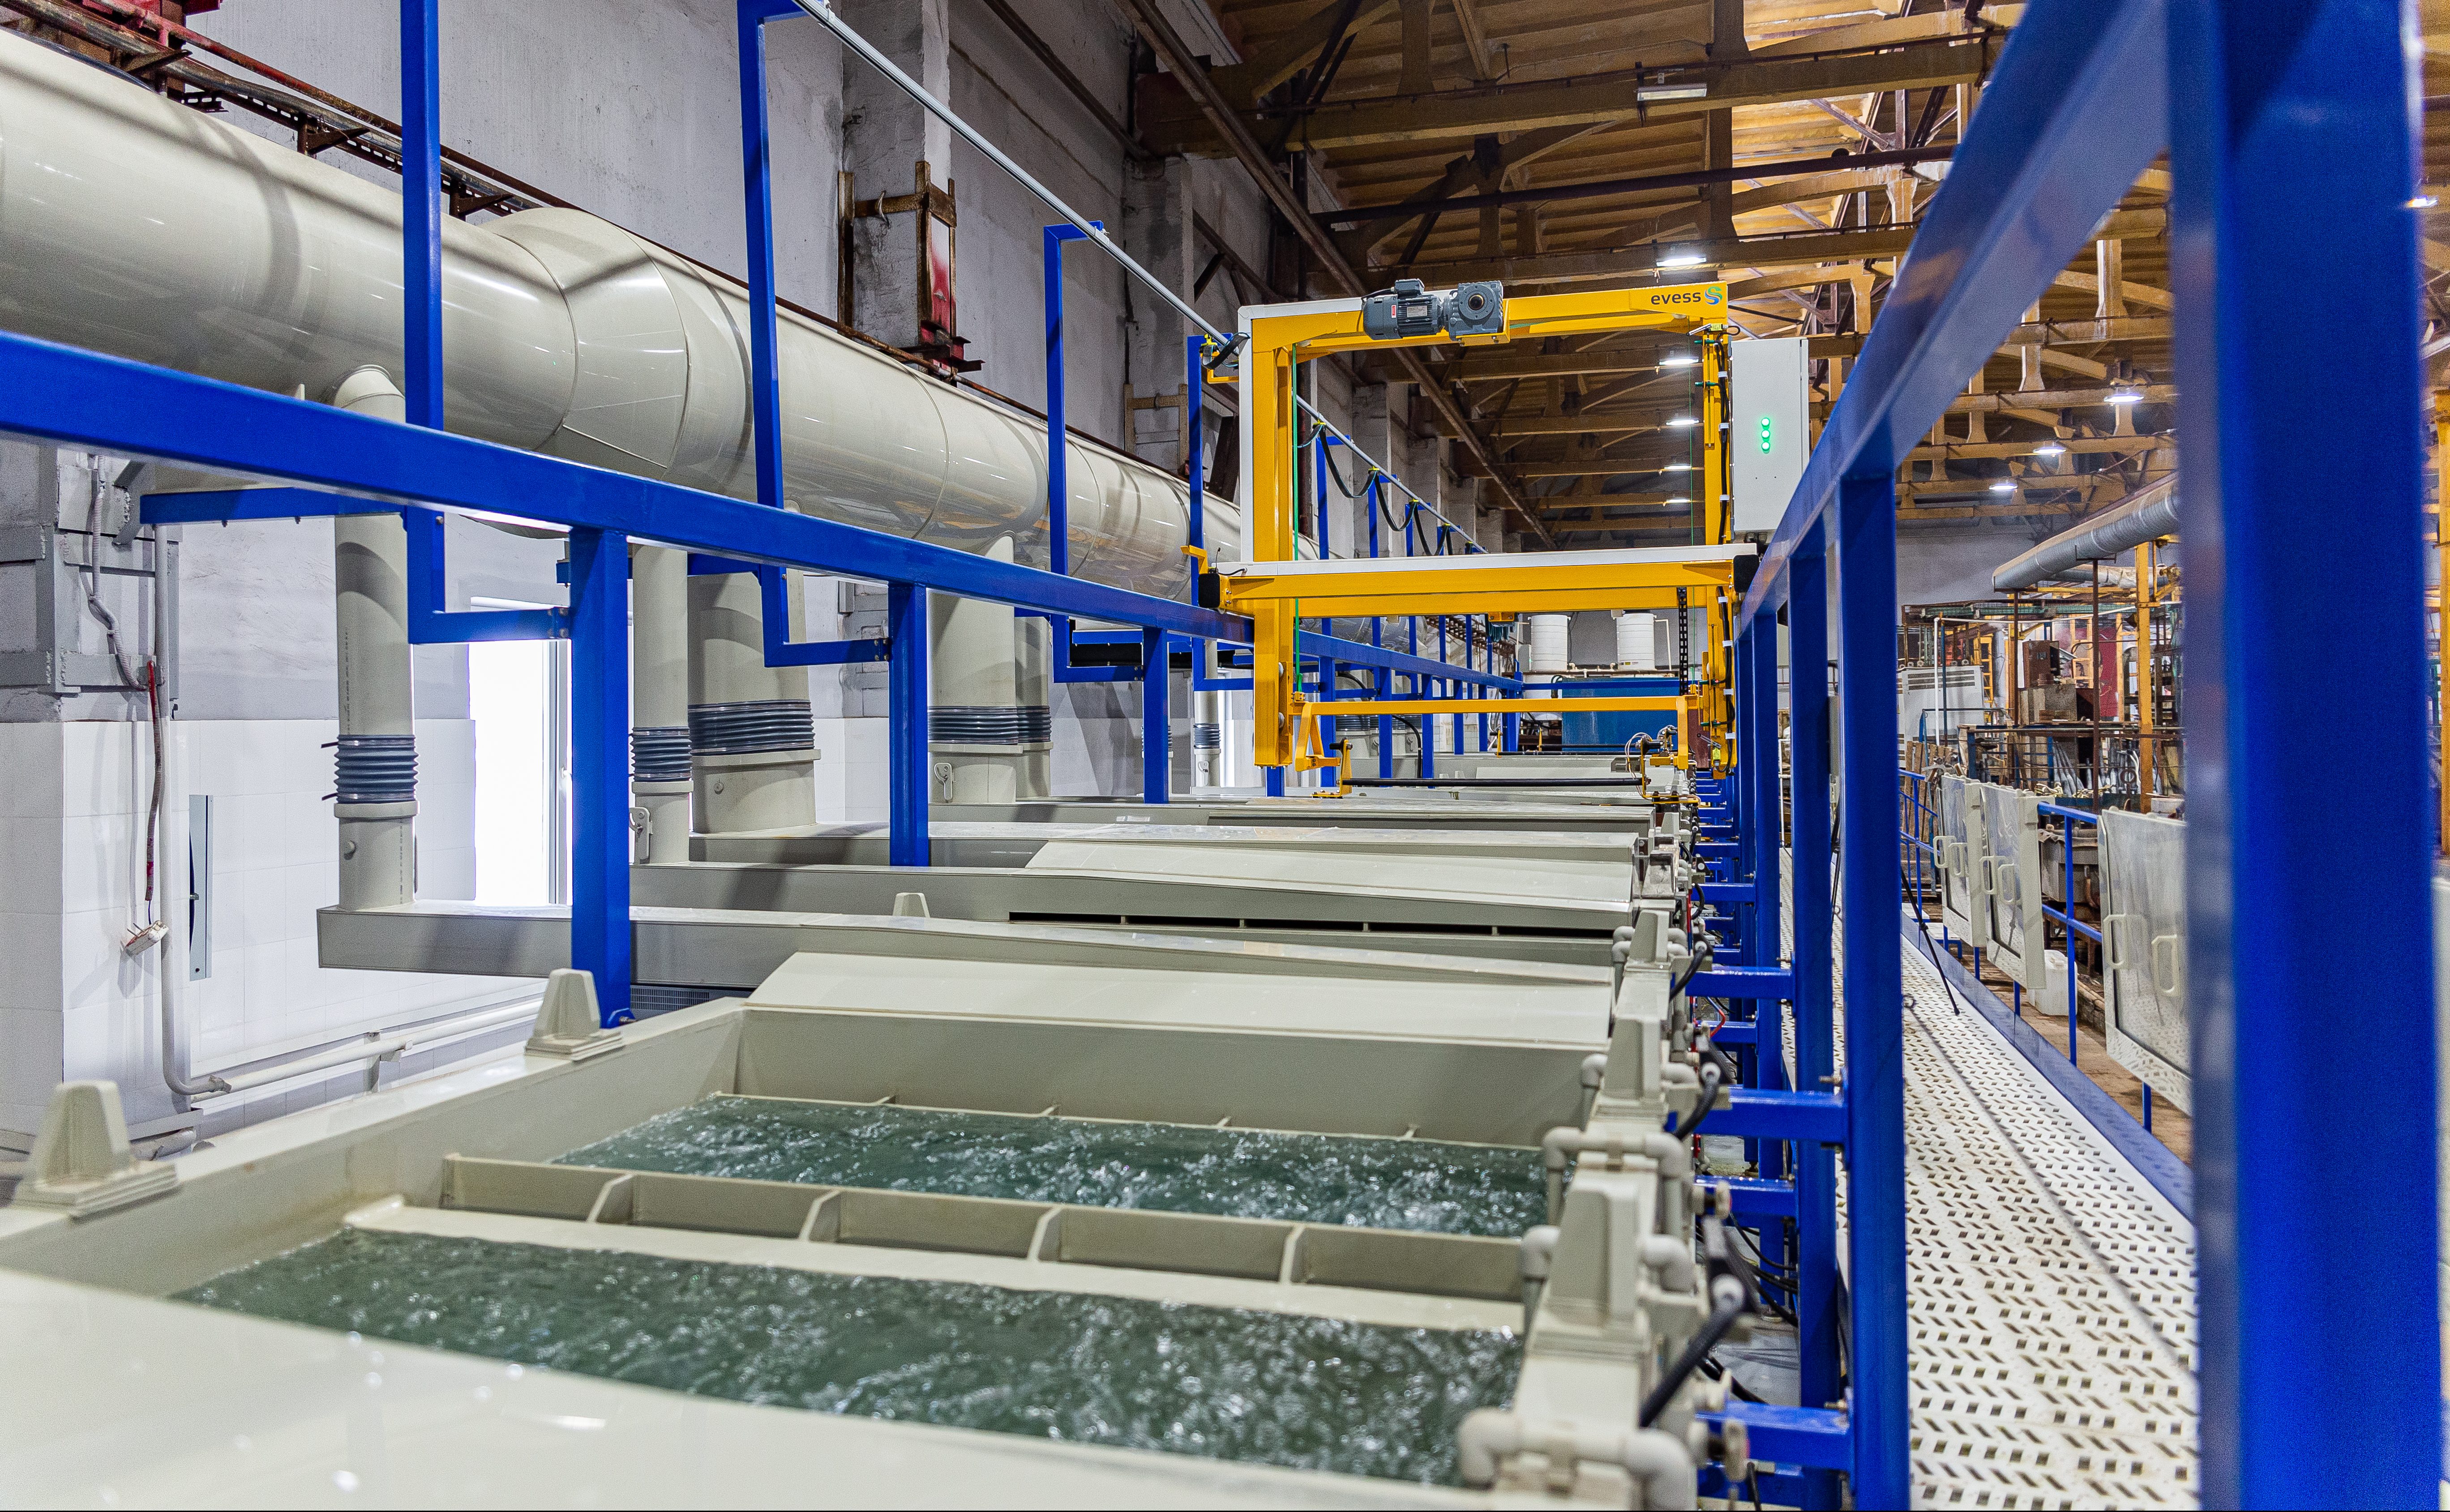 Гальванические линииАвтоматическая гальваническая линия цинкованияЛиния барабанно-подвесочного цинкования с пассивацией в рамках технического перевооружения завода. Не менее 60 000 м²/год, покрытие до 22 мкм.Смотреть проект
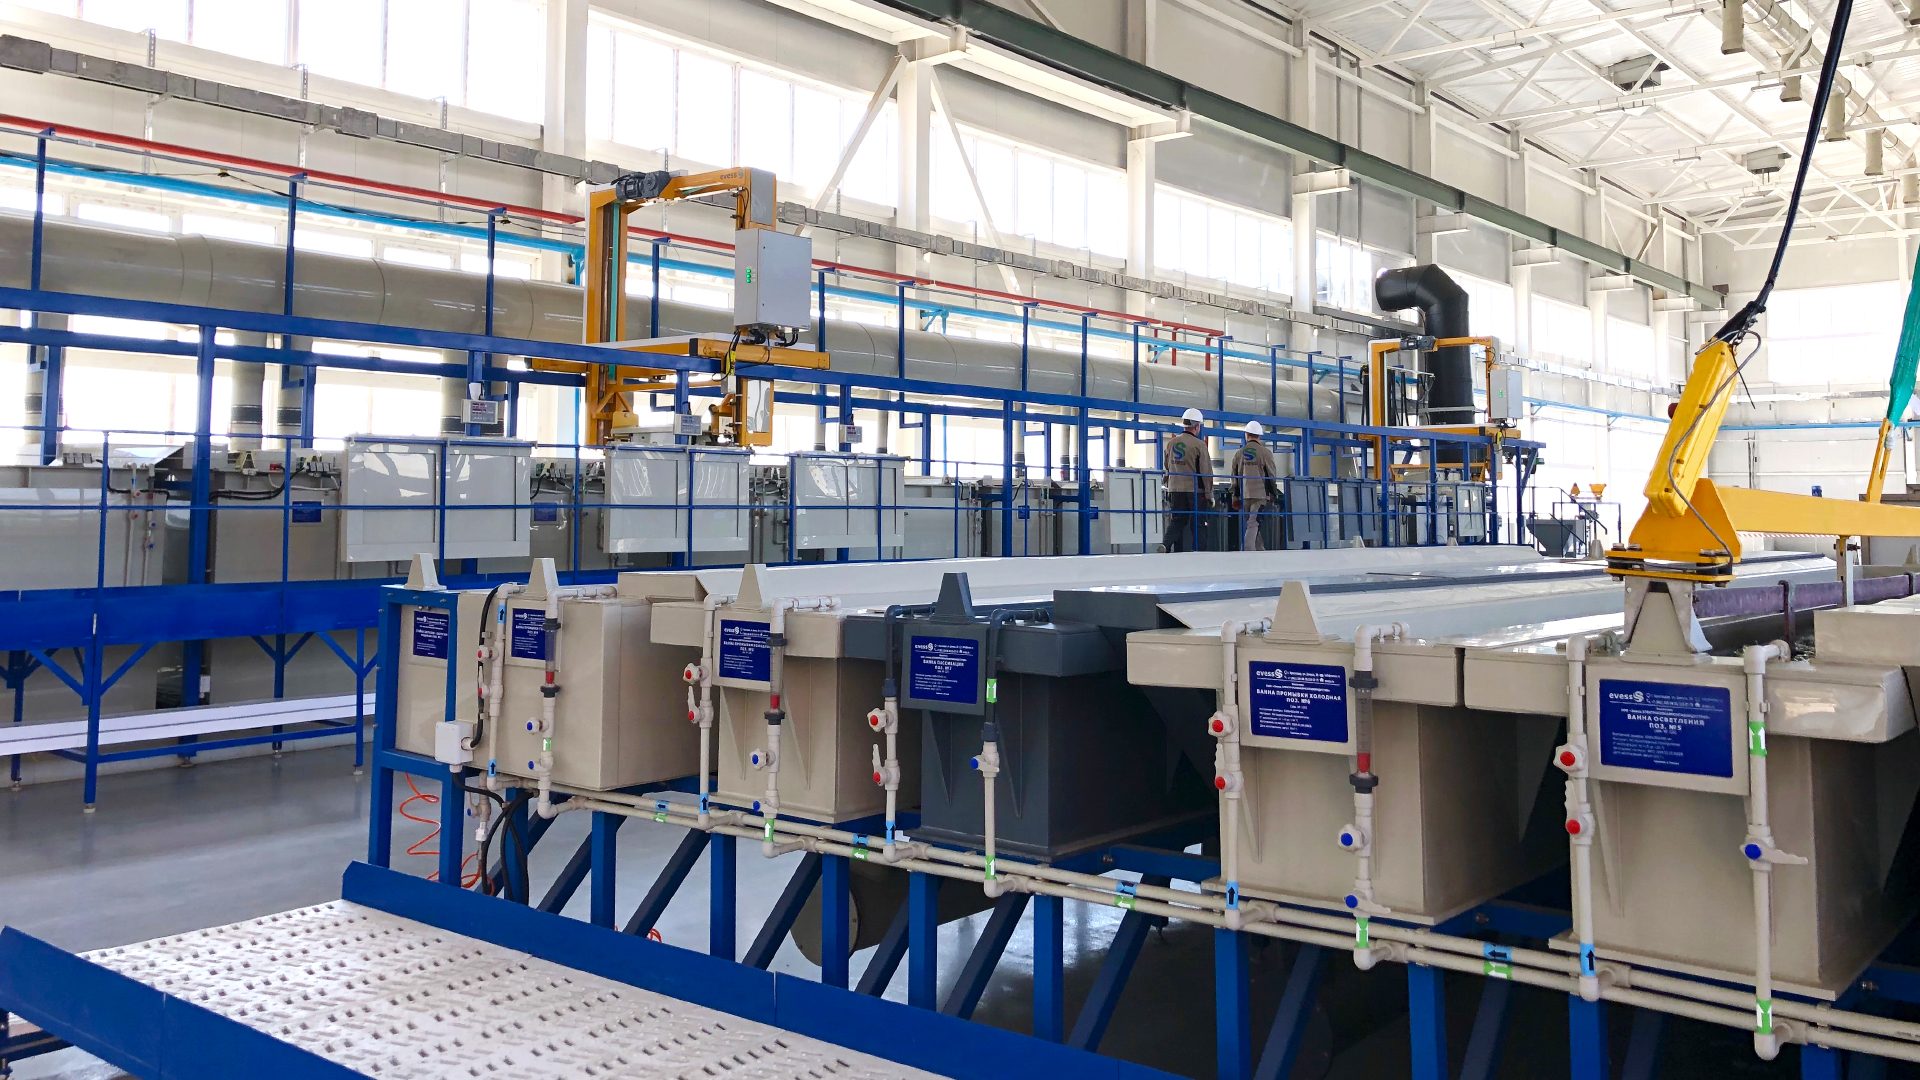 Гальванические линииМеханизированная линия цинкования шпилекЦинкование крупногабаритных профилированных изделий длиной до 6 м на подвесках при ограниченном бюджете, сроках и площадях. Не менее 8700 м²/год.Смотреть проект
Нужна линия цинкования?
Расскажите о программе выпуска, номенклатуре изделий и требованиях к покрытию - подготовим предложение с учётом опыта этого проекта.